Erklärung der Drahterodiermaschinen: Typen, Funktionsprinzip und Auswahlhilfe
2026-08-17
Beim Drahterodieren (Drahterodieren) wird Material durch Tausende kontrollierter elektrischer Funken entfernt, die zwischen einer sich kontinuierlich bewegenden Drahtelektrode und einem Werkstück abgefeuert werden. Dadurch können Werkstätten gehärtete Metalle und komplexe Profile schneiden, die mit herkömmlichen Schneidwerkzeugen schwer zu erreichen sind. Für die meisten Hersteller besteht die praktische Auswahl aus drei Hauptkategorien Drahterodieren Ausstattung: Mittelgeschwindigkeits-Drahterodiermaschine , Hochgeschwindigkeits-Drahterodieren , und Drahterodiermaschine mit großem Konus , jedes für ein anderes Gleichgewicht aus Geschwindigkeit, Präzision und geometrischer Komplexität geeignet. Die Wahl der richtigen Drahterodiermaschine hängt weniger davon ab, welcher Typ im Allgemeinen besser ist, als vielmehr davon, wie die Maschinenleistung an die Materialstärke, die Anforderungen an den Kegelwinkel, die Oberflächengüteziele und das Produktionsvolumen für einen bestimmten Auftrag angepasst wird.
Dieser Leitfaden führt Sie durch die gängigen Arten von Drahterodiermaschinen, wie der Drahterodierprozess tatsächlich funktioniert, wo jeder Maschinentyp am besten passt, ein detaillierter Vergleich, Wartungspraktiken, die dafür sorgen, dass eine Drahterodiermaschine im Laufe der Zeit präzise schneidet, und Antworten auf die am häufigsten gestellten Fragen von Betrieben, die Drahterodiergeräte zum ersten Mal bewerten.
Gängige Arten von Drahterodiermaschinen und ihre Eigenschaften
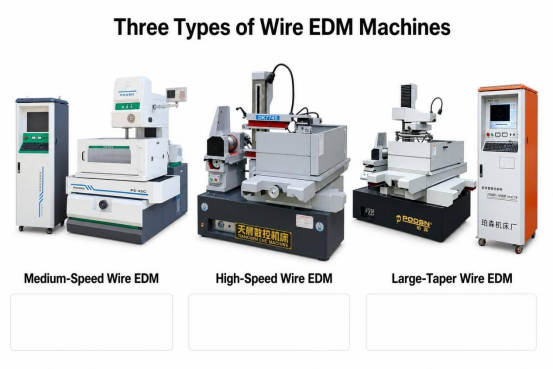
Drahterodiermaschinen werden im Allgemeinen nach Drahtgeschwindigkeit, Drahtmaterial und Kegelschneidefähigkeit gruppiert, und diese drei Faktoren bestimmen weitgehend, was eine bestimmte Maschine gut kann. Mittelgeschwindigkeits-Drahterodiermaschine Maschinen bewegen Molybdändraht mit kontrollierter, mäßiger Geschwindigkeit hin und her und werden häufig dort eingesetzt, wo ein Gleichgewicht zwischen Schnittgeschwindigkeit und Oberflächengüte erforderlich ist. Hochgeschwindigkeits-Drahterodieren Maschinen verwenden normalerweise auch hin- und hergehenden Molybdändraht, sind jedoch auf einen schnelleren Materialabtrag bei einfachen Profilen mit geringer Konizität abgestimmt. Drahterodiermaschine mit großem Konus Die Maschinen basieren auf einem erweiterten Verfahrbereich der Kippachse, so dass der Draht in einem großen Bereich abgewinkelt werden kann. Dies macht sie zu einer praktischen Wahl für Stanz- und Matrizenarbeiten, Extrusionsmatrizen und andere Teile, die einen ausgeprägten Entformungswinkel beim Schneiden in einen gehärteten Block benötigen.
Da diese Kategorien ein Spektrum und nicht drei streng getrennte Designs beschreiben, entscheiden sich viele Werkstätten letztendlich auf der Grundlage der Teilefamilien, die sie am häufigsten schneiden, und nicht auf der Grundlage einer einzigen idealen Konfiguration. Die folgende Übersicht fasst zusammen, wie jeder Typ typischerweise im Arbeitsablauf einer Drahterodiermaschinenwerkstatt positioniert ist.
Mittelgeschwindigkeits-Drahterodieren Hin- und hergehender Molybdändraht, ausgewogene Schnittgeschwindigkeit und Oberflächengüte, üblich für allgemeine Werkzeug- und Formkomponenten wie die Serien PS-C und DK77-BC. Hochgeschwindigkeits-Drahterodieren Hin- und hergehender Molybdändraht, der auf einen schnelleren Durchsatz beim Schneiden von Profilen mit geringerer Konizität und größerem Volumen abgestimmt ist, wie z. B. die Serien DK77-A und DK77-B. Drahterodieren mit großem Konus Erweiterter Neigungsachsenweg für ausgeprägte Entformungswinkel an Stempeln, Matrizen und Extrusionswerkzeugen, wie z. B. der DK77-D-Serie.
Stempel, Matrizen und Extrusionswerkzeuge mit Entformungsschrägen
Die Schnittgeschwindigkeit ist eine der ersten Fragen, die Unternehmen beim Vergleich von Drahterodiermaschinentypen stellen, da sie sich direkt auf die Zykluszeit und den Durchsatz auswirkt. Die bloße Geschwindigkeit allein sagt jedoch nicht die ganze Geschichte aus, da die Konizitätsfähigkeit und die erreichbare Präzision oft einen Kompromiss zwischen der Geschwindigkeit, mit der der Draht durch den Schnitt geführt werden kann, eingehen. In der folgenden Tabelle werden Drahterodiermaschinen mit mittlerer, hoher Geschwindigkeit und großem Konus nebeneinander dargestellt. Dabei wird ein relativer Effizienzindex anstelle absoluter Schnittgeschwindigkeiten verwendet, da die tatsächliche Geschwindigkeit je nach Material, Dicke und Generatoreinstellungen variiert. Dieser veranschaulichende Index soll die allgemeinen Musterwerkstätten in der Praxis zeigen und nicht als feste Leistungszahl für eine bestimmte Maschine dienen. Das Verständnis dieses Musters hilft dabei, einzugrenzen, welcher Drahterodiermaschinentyp für eine bestimmte Teilefamilie eine weitere Bewertung wert ist.
Wie das Diagramm zeigt, erzielen Hochgeschwindigkeits-Drahterodiermaschinen tendenziell die höchsten Werte beim relativen Schnitteffizienzindex, was ihren Konstruktionsschwerpunkt auf schnellen Materialabtrag für einfache Profile widerspiegelt. Dicht dahinter folgen mittelschnelle Drahterodiermaschinen, die eine Designphilosophie widerspiegeln, die einen einigermaßen schnellen Schnitt mit einer gleichmäßigeren Drahtspannung und einer feineren Oberflächenkontrolle in Einklang bringt. Drahterodiermaschinen mit großem Konus weisen in diesem Vergleich den niedrigsten relativen Index auf, was aber nicht bedeutet, dass sie insgesamt eine schwächere Maschine sind; Es spiegelt lediglich wider, dass das Schneiden in einem ausgeprägten Winkel den Prozess im Vergleich zu einem geraden, vertikalen Schnitt grundsätzlich verlangsamt. In der Praxis wird ein Betrieb, der einfache Schnittstanzen in großen Stückzahlen herstellt, in der Regel den Durchsatzvorteil zu schätzen wissen, den Hochgeschwindigkeits-Drahterodierkonfigurationen bieten. Eine Werkstatt, die Präzisionsformteile mit strengeren Anforderungen an die Oberflächengüte herstellt, tendiert möglicherweise zur Drahterodiermaschine mittlerer Geschwindigkeit, bei der der kontrolliertere Drahtvorschub einen saubereren Enddurchgang unterstützt. Eine Werkstatt, die regelmäßig Matrizen, Extrusionswerkzeuge oder Stempel mit Entformungsschrägen bearbeitet, wird feststellen, dass die Konizitätsfähigkeit wichtiger ist als die bloße Geschwindigkeit, da das Teil ohne sie überhaupt nicht auf der Maschine hergestellt werden kann. Es ist auch erwähnenswert, dass sich die Schnittgeschwindigkeit auf jeder Drahterodiermaschine mit der Werkstückdicke, dem Drahtdurchmesser und der Anzahl der Schnittdurchgänge ändert, die zum Erreichen einer Zieloberflächengüte erforderlich sind. Dickere Werkstücke reduzieren unabhängig vom Maschinentyp generell die erreichbare Schnittgeschwindigkeit, da pro Drahtwegeinheit mehr Material erodiert werden muss. Mehrere Besäumschnitte, die üblich sind, wenn eine feine Oberflächengüte erforderlich ist, erhöhen ebenfalls die Gesamtbearbeitungszeit, auch wenn sie die zugrunde liegende Geschwindigkeitsbewertung der Maschine nicht ändern. Aus diesem Grund eignet sich der relative Index im Diagramm am besten als Ausgangspunkt für die Eingrenzung des Maschinentyps. Anschließend folgt eine detailliertere Bewertung der spezifischen Teilegeometrie und der Oberflächenanforderungen. Betriebe, die regelmäßig eine Mischung aus geraden und konischen Teilen verarbeiten, entscheiden sich manchmal für eine Drahterodiermaschine mit großem Konus, weil diese immer noch Standard-Vertikalschnitte ausführen kann, was ihr zusätzliche Flexibilität verleiht, obwohl ihr relativer Effizienzindex speziell für konische Arbeiten niedriger ist. Die Anpassung des Maschinentyps an die vorherrschende Teilefamilie in der Auslastung einer Werkstatt ist tendenziell wichtiger als die reine Optimierung für die höchste Schnittgeschwindigkeit.
Die wichtigste Erkenntnis: Bei den drei Hauptkategorien von Drahterodiermaschinen kommt es auf Geschwindigkeit, Konizitätsfähigkeit und Oberflächenkontrolle an, daher sollte die dominierende Teilefamilie, die eine Werkstatt schneidet, die Wahl mehr beeinflussen als jede einzelne Leistungszahl.
Funktionsweise von Drahterodiermaschinen: Funktionsprinzip und Kernstruktur
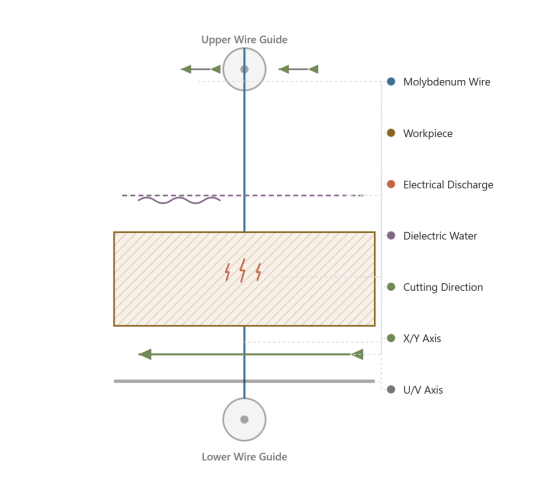
Jede Drahterodiermaschine, unabhängig von der Kategorie, entfernt Material durch Funkenerosion : Eine sich kontinuierlich bewegende Drahtelektrode wird in einem kleinen, kontrollierten Abstand zum Werkstück gehalten, und Tausende schneller elektrischer Entladungen pro Sekunde verdampfen entlang der programmierten Bahn winzige Mengen Metall. Der Draht selbst berührt das Werkstück nie physisch, weshalb die Drahterodiermaschine gehärteten Werkzeugstahl, Hartmetall und andere schwer zu schneidende Materialien ohne die mechanischen Schnittkräfte bearbeiten kann, die die herkömmliche Bearbeitung einschränken.
Durch den Schneidspalt fließt kontinuierlich eine dielektrische Flüssigkeit, typischerweise entionisiertes Wasser. Diese Flüssigkeit kühlt den Draht und das Werkstück, spült erodierte Partikel weg, sodass sie nachfolgende Entladungen nicht beeinträchtigen, und hilft bei der Steuerung der elektrischen Eigenschaften der Funkenstrecke. Ein Servosteuerungssystem überwacht kontinuierlich die Lückenbedingungen und passt die Drahtposition in Echtzeit an, um im Verlauf des Schnitts einen stabilen, gleichmäßigen Spalt aufrechtzuerhalten. Unterdessen steuert eine CNC-Steuerung die X- und Y-Achsen, um das programmierte Teileprofil zu verfolgen, und bei Maschinen, die zum Kegelschneiden ausgelegt sind, werden die Drahtführungen durch zusätzliche U- und V-Achsenbewegungen geneigt, sodass der Draht in einem Winkel und nicht streng vertikal schneiden kann.
Gemeinsame Kernkomponenten aller Drahterodiermaschinentypen
Drahtzuführungs- und -aufnahmesystem, das kontinuierlich frischen Draht zuführt und verbrauchten Draht sammelt, nachdem er den Schnitt durchlaufen hat
Obere und untere Drahtführungen, die den Draht präzise positionieren und sich bei Maschinen mit Taper-Funktion neigen, um Winkelschnitte zu erzeugen
Die Kontrolle der Drahtspannung sorgt dafür, dass der Draht straff und stabil bleibt und sich beim Schneiden nicht durchbiegt
Dielektrisches Flüssigkeitszirkulations- und Filtersystem, das den Schneidspalt mit sauberer Flüssigkeit versorgt und erodierte Rückstände entfernt
Impulsgenerator, der die elektrischen Entladungen erzeugt, die das Material tatsächlich erodieren
CNC-Steuerung und Achsantriebssystem, das den Arbeitstisch und die Drahtführungen entsprechend der programmierten Teilegeometrie positioniert
Die Oberflächengüte wird selten in einem einzigen Durchgang auf einer Drahterodiermaschine erreicht. Wenn man versteht, wie sich die Oberflächengüte bei aufeinanderfolgenden Schnitten verbessert, lässt sich erklären, warum die Programmierung in mehreren Durchgängen gängige Praxis ist. Bei einem ersten groben Schnitt wird der Großteil des Materials schnell entfernt, es bleibt jedoch eine vergleichsweise grobe Oberfläche zurück, da in dieser Phase die Materialentfernung Vorrang vor der Endbearbeitung hat. Nachfolgende Besäumschnitte verwenden niedrigere Energieeinstellungen und langsamere Vorschubgeschwindigkeiten, um gezielt die Oberflächenrauheit schrittweise zu reduzieren. Die folgende Tabelle zeigt ein typisches, anschauliches Muster dafür, wie Ra, ein gängiges Maß für die Oberflächenrauheit, während eines Rohschnitts und mehrerer Trimmdurchgänge tendenziell abnimmt. Diese Werte stellen das allgemeine Verhalten des Drahterodierprozesses dar und sind kein garantiertes Ergebnis für eine bestimmte Maschine, ein bestimmtes Material oder einen bestimmten Parametersatz.
Die Linie im Diagramm fällt zwischen dem Rohschnitt und dem ersten Beschnitt stark ab, was zeigt, wie viel der Oberflächenunregelmäßigkeiten, die durch schnelle Erosion mit hoher Energie entstehen, in diesem ersten Endbearbeitungsdurchgang entfernt werden. Jeder weitere Besäumschnitt verringert den Ra-Wert weiter, jedoch um immer kleinere Beträge, was ein Muster abnehmender Erträge veranschaulicht, das bei Erodierbearbeitungsprozessen im Allgemeinen üblich ist. Dieses Muster abnehmender Erträge ist ein Grund dafür, dass Werkstätten die Kosten eines zusätzlichen Beschnittdurchlaufs gegen die tatsächliche Verbesserung der Oberflächengüte eines bestimmten Teils abwägen. Teile, die weiter poliert oder texturiert werden sollen, werden manchmal nach zwei oder drei Durchgängen nicht mehr bearbeitet, da die verbleibende Rauheit ohnehin durch einen separaten Endbearbeitungsschritt behoben wird. Teile, die eine strenge Spezifikation der Schnittoberflächenbeschaffenheit erfüllen müssen, wie z. B. bestimmte Präzisionsformhohlräume, rechtfertigen oft die Durchführung zusätzlicher Beschnittdurchgänge, um einen niedrigeren praktischen Ra-Wert zu erreichen. Der Drahtdurchmesser, die Generatoreinstellungen und der Zustand der dielektrischen Flüssigkeit beeinflussen alle, wie schnell sich Ra von einem Durchgang zum nächsten verbessert, sodass die genaue Kurve von Auftrag zu Auftrag unterschiedlich sein kann. Maschinen mit einer gleichmäßigeren Steuerung der Drahtspannung, die häufig mit Drahterodierkonfigurationen mit mittlerer Geschwindigkeit verbunden sind, führen tendenziell zu einer gleichmäßigeren Verbesserung der Oberflächengüte über alle Durchgänge hinweg. Da jeder Trimmdurchgang die Bearbeitungszeit erhöht, wirkt sich die Gesamtzahl der verwendeten Durchgänge direkt auf die Zykluszeit aus, die neben dem Endziel selbst ein wichtiger Planungsfaktor ist. Werkstätten, die ein neues Teil programmieren, beginnen in der Regel mit einer bekannten Trimmsequenz aus ähnlichen früheren Arbeiten und passen die Anzahl der Durchgänge basierend auf dem resultierenden Finish an. Die Überwachung der tatsächlich gemessenen Ra-Werte anhand eines solchen Musters kann dabei helfen, zu erkennen, wann die Drahtführungen, das Spannungssystem oder die Spülung einer Maschine möglicherweise nicht richtig funktionieren, da eine Kurve, die flacher als erwartet ausfällt, oft eher auf ein mechanisches oder prozessbezogenes Problem als auf ein Programmierproblem hinweist. Im Laufe der Zeit unterstützt die Verfolgung dieser Beziehung auch eine genauere Angebotserstellung, da eine Werkstatt die Zykluszeit zuverlässiger einschätzen kann, wenn sie ungefähr weiß, wie viele Beschnittdurchgänge für eine bestimmte Endbearbeitungsspezifikation erforderlich sind.
Die wichtigste Erkenntnis: Der Drahterodierprozess basiert auf einer stabilen Funkenstrecke, kontinuierlicher dielektrischer Spülung und Programmierung in mehreren Durchgängen, und die gleiche Kernstruktur liegt den Drahterodiermaschinen mittlerer, hoher Geschwindigkeit und großer Konizität zugrunde.
Anwendungsszenarien und Auswahlkriterien für Drahterodiergeräte
Drahterodiermaschinen werden in einer Vielzahl von Branchen eingesetzt. Wenn Sie wissen, wo die Technologie typischerweise eingesetzt wird, können Sie Entscheidungen zur Maschinenauswahl in einen Kontext setzen. Die Bearbeitung von Formen und Gesenken war in der Vergangenheit einer der größten Anwendungsbereiche für die Drahterodiermaschine, da sich das Verfahren beim Schneiden von gehärtetem Werkzeugstahl in präzise Hohlraum- und Stempelgeometrien auszeichnet. Auch Präzisionswerkzeuge, Automobilkomponenten sowie Teile für die Luft- und Raumfahrt oder Medizintechnik verlassen sich überall dort auf Drahterodieren, wo enge Toleranzen oder harte Materialien die konventionelle Bearbeitung erschweren. Das folgende Donut-Diagramm zeigt eine anschauliche, repräsentative Verteilung der Drahterodieranwendungen in diesen breiten Industriesegmenten. Wie bei der vorherigen Grafik sollen diese Prozentsätze eher allgemeine Branchenmuster als genaue Marktanteilszahlen für einen bestimmten Zeitraum oder eine bestimmte Region vermitteln.
Formen- und Gesenkanwendungen machen den größten illustrativen Anteil in der Tabelle aus, was mit der langjährigen Rolle der Drahterodiermaschine beim Schneiden von Hohlräumen, Kernen und Einsätzen aus gehärtetem Werkzeugstahl übereinstimmt, die auf herkömmliche Weise schwer zu bearbeiten wären. Präzisionswerkzeuge stellen das nächstgrößte Segment dar und umfassen Artikel wie Lehren, Vorrichtungen und Stanzkomponenten, bei denen enge Maßtoleranzen wichtiger sind als das Produktionsvolumen. Auch Automobilkomponenten machen einen bedeutenden Anteil aus, was den anhaltenden Bedarf der Branche an langlebigen Stanzformen, Zahnrädern und passgenauen Teilen widerspiegelt. Anwendungen in der Luft- und Raumfahrt sowie in der Medizintechnik sind zwar im Gesamtanteil kleiner, erfordern jedoch tendenziell die engsten Toleranzen und anspruchsvollsten Materialspezifikationen, darunter Superlegierungen auf Nickelbasis und Titan, die mit herkömmlichen Schneidmethoden nur schwer zu bearbeiten sind. Die verbleibende Kategorie „Sonstige Industrie“ umfasst eine breite Mischung von Anwendungsfällen, von der Prototypenentwicklung bis hin zu speziellen Elektronikgehäusen, die nicht genau in die anderen Segmente passen. Diese Verteilung weist auch darauf hin, warum Drahterodiermaschinen mit mittlerer Geschwindigkeit und großem Konus nach wie vor eine beliebte Wahl sind, da Formen-, Gesenk- und Werkzeugarbeiten häufig von der Konizitätsfähigkeit und Oberflächenkontrolle dieser Maschinentypen profitieren. Shops, die in ein neues Marktsegment vordringen, können eine solche Verteilung als groben Anhaltspunkt dafür verwenden, welche Funktionen wahrscheinlich am wichtigsten sind, obwohl die tatsächliche Nachfrage immer von der spezifischen Kundenbasis abhängt, die ein Shop bedient. Eine auf Werkzeuge spezialisierte Werkstatt kann beispielsweise der Konizitätsfähigkeit und der Oberflächengüte Vorrang vor der rohen Schnittgeschwindigkeit einräumen, wenn man bedenkt, wie viel des Werkzeugsegments komplexe Geometrien mit engen Toleranzen umfasst. Eine auf die Automobilindustrie ausgerichtete Werkstatt, die größere Mengen einfacherer Stanzformkomponenten schneidet, priorisiert möglicherweise stattdessen die Schnittgeschwindigkeit und die Zykluszeit, um mit den Produktionsplänen Schritt zu halten. Da es sich beim Drahterodieren um ein subtraktives, berührungsloses Verfahren handelt, das keine nennenswerte mechanische Kraft auf das Werkstück ausübt, bleibt es in allen diesen Segmenten eine Option, wenn Härte oder geometrische Komplexität herkömmliche Schneidmethoden ausschließen.
Typische Anwendungsszenarien
Herstellung von Form- und Gesenkhohlräumen, Kernen und Einsätzen
Stanz- und Folgeverbundwerkzeuge
Stanz- und Extrusionsformkomponenten mit Entformungsschrägen
Präzisionsvorrichtungen, Messgeräte und Vorrichtungen
Prototypenteile aus Hartmetall für die Luft- und Raumfahrt sowie für medizinische Zwecke
Wichtige Auswahlkriterien
Materialstärken- und Härtebereich, den die Maschine verarbeiten kann
Maximaler Kegelwinkel, der für die Teilefamilie erforderlich ist
Zieloberflächenbeschaffenheit und Anzahl der erforderlichen Trimmdurchgänge
Kompatibilität der Drahtdurchmesser und Verfügbarkeit von Verbrauchsmaterialien
Automatisierungsfunktionen wie automatische Drahteinfädelung und unbeaufsichtigter Betrieb
Die wichtigste Erkenntnis: Die Anpassung einer Drahterodiermaschine an die Materialstärke, den erforderlichen Kegelwinkel und die Zieloberflächenbeschaffenheit ist ein zuverlässigerer Auswahlansatz als die Auswahl allein auf der Grundlage der Branche.
Detaillierter Vergleich: Mittelgeschwindigkeit vs. Hochgeschwindigkeit vs. Drahterodiermaschine mit großem Konus
Bei der Wahl zwischen Drahterodiermaschinen mit mittlerer Geschwindigkeit, hoher Geschwindigkeit und großer Konizität kommt es häufig darauf an, mehrere Funktionen gleichzeitig abzuwägen, anstatt auf eine einzelne Metrik zu optimieren. Präzision, Schnittgeschwindigkeit, Konizitätsfähigkeit, Automatisierungsgrad und allgemeine Anwendungsvielfalt spielen bei der Auswahl des Maschinentyps, der am besten für die typische Arbeitsbelastung einer Werkstatt geeignet ist, eine Rolle. Ein Einzelzahlvergleich kann hier irreführend sein, da eine Maschine, die bei der Geschwindigkeit gut abschneidet, bei der Taper-Fähigkeit möglicherweise schlechter abschneidet und umgekehrt. Das folgende Radardiagramm ordnet alle drei Maschinentypen in diesen fünf Dimensionen anhand einer anschaulichen relativen Skala von 1 bis 10 an, sodass die Kompromisse auf einen Blick leichter erkennbar sind. Wie bei den früheren Diagrammen sollen diese Werte allgemeine Tendenzen innerhalb der Kategorie darstellen und nicht das Datenblatt eines bestimmten Modells.
Das Radardiagramm zeigt, dass Drahterodiermaschinen mit mittlerer Geschwindigkeit eine relativ ausgewogene Form erzeugen und in Bezug auf Präzision, Automatisierung und Vielseitigkeit einigermaßen gut abschneiden, ohne in einer einzigen Dimension die beste Leistung zu erbringen. Hochgeschwindigkeits-Drahterodiermaschinen dehnen sich entlang der Geschwindigkeitsachse am weitesten aus, was im Einklang mit ihrem Konstruktionsschwerpunkt auf schnellem, großvolumigem Schneiden einfacher Profile steht. Drahterodiermaschinen mit großem Kegel reichen entlang der Kegelfähigkeitsachse am weitesten, was den erweiterten Achsenweg und Neigungsbereich widerspiegelt, die das Schneiden mit großem Winkel überhaupt erst ermöglichen. Bemerkenswert ist, dass auch Maschinen mit großen Konizitäten in diesem Vergleich eine respektable Präzision erzielen, da sich Konizitätsfähigkeit und Schnittgenauigkeit bei einer gut gebauten Maschine nicht gegenseitig ausschließen. Die Vielseitigkeitsachse tendiert dazu, Konfigurationen mit mittlerer Geschwindigkeit und großem Konus etwas mehr zu bevorzugen als Maschinen mit hoher Geschwindigkeit, da die Fähigkeit, sowohl gerade als auch konische Werkstücke zu bearbeiten, das Spektrum der Teile erweitert, die eine einzelne Maschine produzieren kann. In diesem anschaulichen Vergleich liegen die Automatisierungswerte bei allen drei Typen ziemlich nahe beieinander, was zeigt, dass die automatische Drahteinfädelung, die programmierbare Spannungssteuerung und die CNC-Positionierung zu allgemeinen Merkmalen moderner Drahterodiermaschinen im Allgemeinen geworden sind und nicht nur einer Kategorie vorbehalten sind. Betriebe, die hauptsächlich Werkzeugkomponenten mit geraden Wänden in großen Stückzahlen schneiden, werden wahrscheinlich feststellen, dass der Vorteil der Hochgeschwindigkeitsmaschine auf der Geschwindigkeitsachse ihre niedrigere Konizitätsbewertung überwiegt. Betriebe, die Stempel, Matrizen oder Extrusionswerkzeuge mit Entformungsschrägen herstellen, legen mehr Gewicht auf die Achse der Konizitätsfähigkeit, wo Maschinen mit großen Konizitäten eindeutig führend sind. Betriebe mit einer gemischten Auslastung, die in verschiedenen Aufträgen sowohl gerade als auch konische Teile schneiden, tendieren häufig zu dem ausgewogeneren Profil, das Drahterodiermaschinen mit mittlerer Geschwindigkeit bieten. Beim Lesen eines Radardiagramms wie diesem geht es weniger darum, die einzelne größte Form auszuwählen, als vielmehr darum, die stärksten Achsen der Form an die spezifischen Anforderungen der typischen Teile eines Geschäfts anzupassen. Da es sich bei diesen Werten um Veranschaulichungswerte und nicht um Messungen an einem bestimmten Modell handelt, sollten Werkstätten, die einen Kauf bewerten, die tatsächlichen Präzisions-, Geschwindigkeits- und Konizitätsspezifikationen direkt beim Gerätehersteller für das betreffende Modell bestätigen.
Funktionsvergleich verschiedener Kategorien von Drahterodiermaschinen
Kriterium
Mittelgeschwindigkeits-Drahterodieren
Hochgeschwindigkeits-Drahterodieren
Drahterodieren mit großem Konus
Drahtelektrode
Molybdän, reciprocating
Molybdän, reciprocating
Molybdän or brass
Taper-Bereich
Mäßig
Niedrig bis mäßig
Weitwinkel
Mögliche Oberflächenveredelung
Stark mit Multi-Pass-Trimmen
Gut, zweitrangig zur Geschwindigkeit
Gut für konische und gerade Schnitte
Tendenz zur Schnittgeschwindigkeit
Mäßig
Höher bei einfachen Profilen
Niedriger bei komplexer Konusarbeit
Häufige Anwendungen
Allgemeine Formen- und Werkzeugteile
Einfache Profile mit hohem Volumen
Stempel, Matrizen, Extrusionswerkzeuge
Die wichtigste Erkenntnis: Es gibt keine einzelne Drahterodierkategorie, die in allen Dimensionen führend ist, daher profitieren Betriebe mit einer gemischten Arbeitsbelastung oft davon, Präzision, Geschwindigkeit, Konizitätsbereich und Automatisierung zusammen zu bewerten, statt einen einzelnen Faktor allein.
Wartungsrichtlinien für Drahterodiermaschinen
Eine konsequente Wartung sorgt dafür, dass eine Drahterodiermaschine über Jahre hinweg mit der vorgesehenen Genauigkeit schneidet, und die meisten Routineaufgaben sind unkompliziert, sobald sie in einen regelmäßigen Zeitplan integriert sind. Die Drahtspannung sollte regelmäßig überprüft und kalibriert werden, da ein zu lockerer oder zu straffer Draht die Geradheit und damit die Teilegenauigkeit beeinträchtigen kann. Die Qualität der dielektrischen Flüssigkeit, die typischerweise anhand des Wasserwiderstands gemessen wird, muss regelmäßig überwacht und der Filter rechtzeitig ausgetauscht werden, da verunreinigte oder schlecht konditionierte Flüssigkeit das Schneiden verlangsamt und zu Drahtbrüchen führen kann. Drahtführungen verschleißen durch ständigen Kontakt mit dem laufenden Draht allmählich und sollten in festgelegten Abständen überprüft und ersetzt werden, sobald der Verschleiß die Schnittgeradheit beeinträchtigt. Der dielektrische Tank, der Arbeitstisch und der Kabelweg sollten regelmäßig gereinigt werden, um zu verhindern, dass sich Ablagerungen beim Spülen und beim elektrischen Kontakt ansammeln.
Zusätzliche Praktiken, die die langfristige Genauigkeit unterstützen
Überprüfen Sie regelmäßig die Nivellierung der Maschine und die Genauigkeit der Achsenpositionierung anhand einer bekannten Referenz
Führen Sie einen Bestand an wichtigen Verbrauchsmaterialien, einschließlich Drähten, Filtern und Drahtführungen, um ungeplante Ausfallzeiten zu vermeiden
Überprüfen und schmieren Sie Führungsschienen und Kugelumlaufspindeln gemäß den vom Hersteller empfohlenen Intervallen
Erfassen Sie wiederkehrende Probleme, wie z. B. unerwartete Kabelbrüche, damit Muster auf die Grundursache zurückgeführt werden können
Empfohlener allgemeiner Wartungsplan für Drahterodiermaschinen
Aufgabe
Empfohlene Häufigkeit
Zweck
Prüfung des Widerstands der dielektrischen Flüssigkeit
Täglich
Sorgen Sie für stabile Funkenstreckenbedingungen
Filterinspektion und -austausch
Wöchentlich oder wie angegeben
Halten Sie die dielektrische Flüssigkeit frei von Rückständen
Inspektion der Drahtführung
Monatlich
Bewahren Sie die Geradheit und Schnittgenauigkeit des Drahtes
Tank- und Arbeitstischreinigung
Wöchentlich
Vermeiden Sie, dass Schmutz die Spülung beeinträchtigt
Überprüfung der Positionierungsgenauigkeit
Vierteljährlich oder pro Shop-Richtlinie
Bestätigen Sie, dass die Achsenpositionierung innerhalb der Toleranz bleibt
Die wichtigsten Erkenntnisse: Der Zustand der dielektrischen Flüssigkeit, der Verschleiß der Drahtführung und regelmäßige Positionierungsprüfungen sind die Wartungsfaktoren, die am engsten mit der langfristigen Schnittgenauigkeit einer Drahterodiermaschine zusammenhängen.
Über POOSN – Hersteller professioneller Drahterodiermaschinen
Über POOSN – Hersteller professioneller Drahterodiermaschinen
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd ist ein Beispiel für einen Hersteller, der sich auf eine solche Produktbreite konzentriert. Das Unternehmen konzentriert sich auf die Forschung, Entwicklung und Produktion von Funkenerosionsmaschinen und der damit verbundenen Spezialverarbeitungstechnologie mit einer Produktpalette, die die Bereiche umfasst PS-C- und DK77-BC-Drahterodierserien mittlerer Geschwindigkeit , die Hochgeschwindigkeits-Drahterodierserien DK77-A und DK77-B , und the DK77-D-Drahterodierserie mit großem Konus . Jede Werkzeugmaschine wird im Rahmen der Produktion auf Positionierungsgenauigkeit getestet. Dieser Schritt ist für die oben besprochenen Wartungsprüfungen der Achspositionierung direkt relevant, da die Startgenauigkeit einer Maschine die Grundlinie festlegt, die durch die laufende Wartung erhalten bleiben soll. Die Produkte des Unternehmens werden auf den Inlandsmärkten verkauft, wobei ausgewählte Modelle nach Südostasien, Westasien, Europa und Amerika exportiert werden. Dies spiegelt die Art von Dokumentation und After-Sales-Kommunikation wider, nach der internationale Käufer von Drahterodiermaschinen normalerweise suchen, wenn sie Lieferanten vergleichen. Diese umfassende Erfahrung, gepaart mit einem klaren Fokus auf Qualität und Kundenbedürfnisse, verdeutlicht, auf welche allgemeinen Profilwerkstätten bei der Bewertung eines Herstellers von Drahterodiermaschinen geachtet werden sollte, unabhängig davon, ob dieser bestimmte Lieferant letztendlich ausgewählt wird oder nicht.
Kernaussage: Die Wahl der richtigen Drahterodiermaschine hängt von Ihrem Werkstückmaterial, der Dicke, der erforderlichen Genauigkeit, dem Kegelwinkel und dem Produktionsvolumen ab. Wenn Sie nicht sicher sind, welche Maschine für Ihre Anwendung geeignet ist, wenden Sie sich an POOSN und teilen Sie uns Ihre Werkstückspezifikationen mit. Unser Team kann Ihnen bei der Auswahl einer geeigneten Drahterodierlösung helfen.
Häufig gestellte Fragen zu Drahterodiermaschinen
F1: Was ist der Unterschied zwischen Drahterodieren und Senkerodieren?
Beim Drahterodieren wird ein kontinuierlich bewegter dünner Draht als Elektrode verwendet, um ein durchgehendes Profil in das Werkstück zu schneiden, ähnlich im Konzept einer äußerst präzisen Bandsäge, die durch elektrische Entladungen geführt wird. Stattdessen wird beim Senkerodieren eine geformte Elektrode verwendet, die in das Werkstück gedrückt wird, um einen Hohlraum zu bilden, der der Form der Elektrode entspricht. Drahterodieren wird im Allgemeinen für das Durchschneiden von Profilen gewählt, während Senkerodieren für blinde Hohlräume und komplexe Innengeometrien gewählt wird.
F2: Welche Materialien können mit einer Drahterodiermaschine geschnitten werden?
Drahterodieren kann jedes elektrisch leitende Material unabhängig von seiner Härte schneiden, einschließlich gehärtetem Werkzeugstahl, Wolframkarbid und verschiedenen Superlegierungen. Da das Verfahren das Material durch elektrische Entladung und nicht durch mechanische Schneidkraft entfernt, verhindert die Materialhärte, die herkömmliche Werkzeuge in Frage stellen würden, nicht, dass die Drahterodiermaschine einen präzisen Schnitt erzeugt.
F3: Wie unterscheidet sich die Drahterodiermaschine mit mittlerer Geschwindigkeit von der Drahterodiermaschine mit hoher Geschwindigkeit?
Bei beiden Konfigurationen wird üblicherweise ein hin- und hergehender Molybdändraht verwendet. Mittelgeschwindigkeits-Drahterodiermaschinen sind jedoch auf eine gleichmäßigere Drahtspannung und eine feinere Oberflächenkontrolle ausgelegt, während Hochgeschwindigkeits-Drahterodiermaschinen auf einen schnelleren Materialabtrag bei einfachen Profilen mit geringerer Konizität ausgelegt sind. Die richtige Wahl hängt davon ab, ob bei den typischen Teilen einer Werkstatt die Endbearbeitung oder der Durchsatz im Vordergrund steht.
F4: Wann ist eine Drahterodiermaschine mit großem Konus erforderlich?
Eine Drahterodiermaschine mit großem Konus wird immer dann erforderlich, wenn ein Teil einen ausgeprägten Formschrägenschnitt durch einen gehärteten Abschnitt erfordert, wie z. B. Stempel, Matrizen und Extrusionswerkzeuge. Standardkonfigurationen mit mittlerer oder hoher Geschwindigkeit bieten nur einen moderaten Konizitätsbereich, sodass Teile, die einen Weitwinkelschnitt erfordern, normalerweise den verlängerten Achsweg benötigen, der bei Maschinen mit großer Konizität zu finden ist.
F5: Wie oft sollte eine Drahterodiermaschine gewartet werden?
Einige Aufgaben, wie z. B. die Überprüfung des Widerstands der dielektrischen Flüssigkeit, sollten am besten täglich erledigt werden, während andere, wie z. B. Filterwechsel und Tankreinigung, typischerweise wöchentliche Aufgaben sind. Die Überprüfung der Drahtführung erfolgt in der Regel monatlich, und die Überprüfung der Positionierungsgenauigkeit wird häufig vierteljährlich oder gemäß den internen Richtlinien einer Werkstatt geplant.