Drahterodieren für die Luft- und Raumfahrt: Präzisionsschneideanleitung für kritische Komponenten
2026-09-15
Ihr Betrieb erhält eine Charge Turbinenschaufel-Sicherungsplatten aus Inconel 718, einen Stapel Brandschutzdichtungen aus Titan und einen Satz gehärteter D2-Einsätze für ein Schmiedegesenk eines Fahrwerks. Die Zeichnung fordert Profiltoleranzen im Bereich von ±0,005 mm, eine Oberflächengüte besser als Ra 0,8 μm und eine mikrorissfreie Neugussschicht. Der Produktionsplan sieht sieben Tage vor.
Anforderungen wie diese sind der Grund, warum die Drahterodiermaschine einen so festen Platz in der Luft- und Raumfahrtfertigung einnimmt. Beim Drahterodieren – auch Drahterodieren oder WEDM genannt – wird Material mit kontrollierten elektrischen Entladungen in einer dielektrischen Flüssigkeit entfernt, sodass die Härte und Zähigkeit des Werkstücks den Prozess nicht so stark einschränken wie das Fräsen oder Schleifen. Materialien, die sich mit einem Kantenwerkzeug nur schwer oder gar nicht schneiden lassen, können dennoch zu einem fertigen Profil geschnitten werden. Luft- und Raumfahrtbetriebe verlassen sich seit Jahrzehnten auf das Verfahren für Tannenzapfenschlitze, Kühlelemente, Präzisionshalterungen, Dichtungsringe und dünnwandige Gehäuse, bei denen Grate, Werkzeugablenkung und Schleifbrand nicht akzeptabel sind.
In diesem Leitfaden erfahren Sie, wie sich der Prozess bei Luft- und Raumfahrtmaterialien verhält, wo die praktischen Grenzen von Toleranz, Oberflächenbeschaffenheit und Oberflächenintegrität liegen, welche Maschinenklasse für eine bestimmte Teilefamilie in Betracht gezogen werden sollte und was Sie überprüfen sollten, bevor Sie eine Bestellung aufgeben – einschließlich eines Schneidtests an Ihrem eigenen Material.
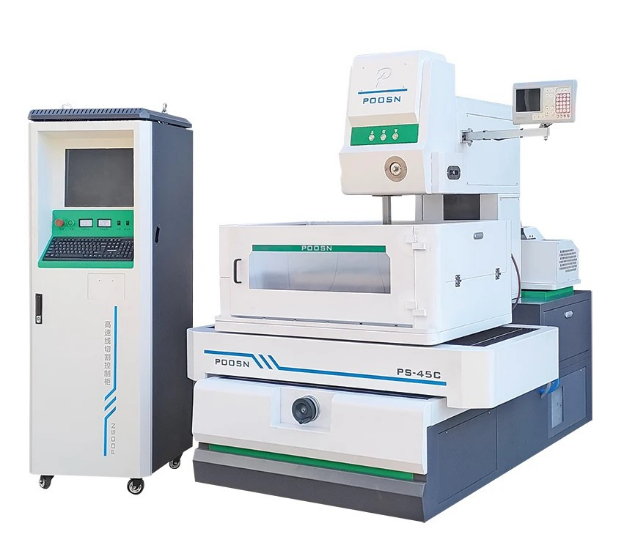
Mittelgeschwindigkeits-Drahterodiermaschine der POOSN PSC-Serie – Schneiden in mehreren Durchgängen für Präzisionskomponenten und -werkzeuge.
Wichtigste Schlussfolgerung: Drahterodieren lohnt sich immer dann, wenn beim gleichen Teil Härte, enge Toleranzen und Oberflächenintegrität eingehalten werden müssen. Der Rest dieses Leitfadens geht auf Materialverhalten, Toleranz- und Oberflächengrenzen, Maschinenauswahl und darauf ein, was vor der Bestellung überprüft werden sollte.
Warum Drahterodieren für Luft- und Raumfahrtkomponenten verwendet wird
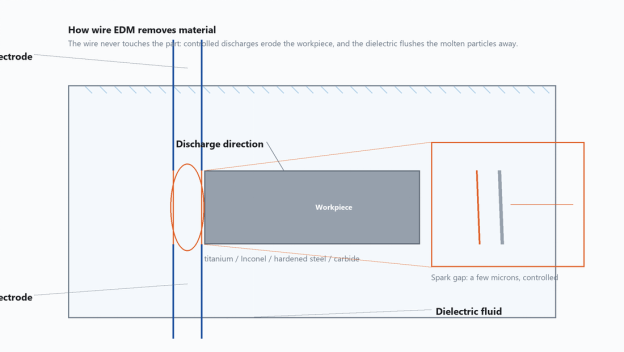
Beim Drahterodieren wird jede Entladung zwischen einer dünnen, unter Spannung stehenden Drahtelektrode und dem Werkstück erzeugt, wobei die Schneidzone in dielektrische Flüssigkeit eingetaucht (oder von dieser umspült) wird. Der Draht berührt das Teil nie, die Funkenstrecke wird innerhalb weniger Mikrometer gehalten und das Dielektrikum transportiert die geschmolzenen Partikel ab. Da die Schnittkraft praktisch Null ist, verbiegen sich dünne Wände nicht, empfindliche Teile reißen nicht und es gibt kein Kantenwerkzeug, das abplatzen oder brechen könnte. Aus diesem Grund eignet sich eine CNC-Drahterodiermaschine ideal für Teile, die sich sonst unter mechanischer Belastung verformen würden.
Vier Eigenschaften sind bei der Arbeit in der Luft- und Raumfahrt am wichtigsten:
Die Materialhärte ist kein Hindernis. Ein vollständig gehärteter Werkzeugstahleinsatz, ein gegossenes Inconel-Gehäuse und ein Sinterkarbid-Verschleißpolster können auf derselben Maschine geschnitten werden; Was sich ändert, ist die erreichbare Vorschubgeschwindigkeit, nicht die Machbarkeit.
Die Wärmeeinflusszone ist dünn. Da jede Entladung nur Mikrosekunden dauert und das Dielektrikum die Oberfläche sofort abschreckt, ist die betroffene Schicht viel dünner als beim Laser- oder Plasmaschneiden.
Es gibt keinen mechanischen Grat. Die neu gegossene Schicht ist entlang der Kontur gleichmäßig und kann mit einem Trimmdurchgang anstelle einer manuellen Endbearbeitung kontrolliert werden.
Stapelschneiden ist praktisch. Mehrere dünne Bleche können zusammengeklemmt und als ein Stapel geschnitten werden, was die Produktivität bei Dichtungsplatten und Unterlegscheiben erhöht.
Für jedes neue Teil führt die Produktionsplanung der Luft- und Raumfahrt einen Make-or-Buy- und Prozessvergleich durch. Der häufigste Vergleich ist Drahterodieren mit CNC-Fräsen, Laserschneiden und abrasivem Wasserstrahlschneiden für die gleiche Geometrie.
Wie Drahterodieren Material abträgt: Die Drahtelektrode berührt nie das Werkstück und das Dielektrikum transportiert die geschmolzenen Partikel ab.
Wichtigste Schlussfolgerung: Drahterodieren wird in der Luft- und Raumfahrttechnik gewählt, wenn die Priorität auf Null-Schnittkraft, einer dünnen Wärmeeinflusszone, einer gratfreien Kante und der Möglichkeit liegt, dünne Teile in einer Aufspannung stapelweise zu schneiden.
Luft- und Raumfahrtmaterialien, die für die Drahterodiermaschine geeignet sind
In der Luft- und Raumfahrtindustrie wird eine kleine Familie von Hochleistungslegierungen verwendet, von denen die meisten mit herkömmlichen Mitteln schwer zu bearbeiten sind: Titanlegierungen, Superlegierungen auf Nickelbasis, hochfeste Stähle, Hartmetall-Werkzeugmaterialien und Aluminiumlegierungen für Flugzeugzellen. Jede Gruppe verhält sich im Erodierspalt anders, und diese Unterschiede wirken sich auf die Vorschubgeschwindigkeit, die Drahtspannung und die Spüleinstellungen aus. Eine Metallschneide-Erodiermaschine ist nicht auf eine Schneidkante angewiesen, sodass die Härte sie nicht blockiert – aber Wärmeleitfähigkeit, Schmelzpunkt und die Art und Weise, wie das Material wieder erstarrt, bestimmen dennoch das Ergebnis.
Die folgende Tabelle fasst zusammen, wie diese Materialien normalerweise auf WEDM-Geräten mit mittlerer und hoher Geschwindigkeit reagieren, wenn eine Molybdän-Drahtelektrode und Standard-Schneidparameter verwendet werden.
Typisches Verhalten gängiger Luft- und Raumfahrtmaterialien beim Drahterodieren
Schneidet sauber bei mäßiger Geschwindigkeit; gutes Fertig mit Multicut; Spülen ist wichtig, um Titanpartikel wegzuspülen.
Superlegierung auf Nickelbasis Inconel 718
Turbinenscheiben, Gehäuse, Dichtungen
Lösungsbehandelt und gealtert, HRC 36–44
Langsamer als Stahl; Eine geringere Stromdichte hilft, Mikrorisse zu vermeiden. Verwenden Sie separate Skim-Durchgänge, um die neu gegossene Schicht zu kontrollieren.
Gehärteter Werkzeugstahl (D2, H13)
Schmiedegesenke, Beschnittwerkzeuge, Formeinsätze
Gehärtet auf HRC 52–62
Schnelles Schneiden und hervorragendes Finish; Die Härte verringert die Vorschubgeschwindigkeit nicht.
Wolframkarbid
Schneidwerkzeuge, Verschleißpolster, Lehren
Gesintert, sehr hart
Langsam; erfordert wenig Energie, um Risse zu vermeiden; Feiner Draht und geringer Stromverbrauch sorgen für den besten Vorteil.
Aluminium 7075-T6
Flugzeugholme, Halterungen, Prototypen
HRC 20-24
Schnellster Schnitt; niedrige Neufassung; geeignet für gestapelte Teile.
Für die Produktionsplanung ist die relative Schruppgeschwindigkeit von Bedeutung. Die folgende Rangfolge ist qualitativ und dient als Planungshilfe, nicht als Messwerte – das tatsächliche Ergebnis hängt von der Werkstückhöhe, dem Drahtdurchmesser, den Spülbedingungen und den Generatoreinstellungen ab.
Relative Schruppgeschwindigkeit gängiger Luft- und Raumfahrtmaterialien beim Drahterodieren
Material
Relative Rohschnittgeschwindigkeit
Hauptgrund
Aluminium 7075-T6
Am schnellsten
Hohe Wärmeleitfähigkeit, niedriger Schmelzpunkt, saubere Spülung
Niedriglegierter Stahl 4340
Schnell
Stahl leitet die Wärme ab und spült sauber
Gehärteter Werkzeugstahl (D2, H13)
Schnell
Die Härte verringert die Fördermenge nicht, der Schlamm muss jedoch ausgespült werden
Ti-6Al-4V
Mäßig
Eine geringe Wärmeleitfähigkeit konzentriert die Wärme im Spalt, daher muss der Vorschub moderat bleiben, um einen Drahtbruch zu vermeiden
Inconel 718
Langsam
Hohe Schmelztemperatur bei geringer Wärmeleitfähigkeit
Wolframkarbid
Langsamest
Zur Vermeidung von Mikrorissen am Rand ist eine geringe Energie erforderlich
Dieses Ranking hat praktische Konsequenzen. Ein Auftrag aus Aluminium kann um ein Vielfaches schneller ablaufen als ein gleichwertiger Auftrag aus Hartmetall. Die gleichen Unterschiede wirken sich auf die Maschinenauswahl aus: Eine Werkstatt, die hauptsächlich Superlegierungen verarbeitet, profitiert von einer feinen Impulssteuerung und einem robusten Drahtantrieb, während eine Werkstatt, die Aluminium und Stahl schneidet, einfachere Maschinen mit höherem Durchsatz betreiben kann. Es erklärt auch, warum Multi-Cut-Strategien in der Luft- und Raumfahrt Standard sind – der erste Schnitt legt die Form fest, und ein oder zwei Trimmdurchgänge verbessern das Finish und entfernen den größten Teil der Neugussschicht. Bei Titan- und Inconel-Teilen machen diese Trimmdurchgänge oft den Unterschied zwischen einem abgelehnten und einem genehmigten Teil aus.
Vier praktische Hinweise vor der Parametereinstellung:
Titanpulver aus dem Schnitt ist abrasiv; Filtern Sie das Dielektrikum sorgfältig und wechseln Sie das Filtermedium rechtzeitig.
Superlegierungen auf Nickelbasis können kaltverfestigen, wenn der Schnitt stagniert; Halten Sie den Spüldruck stabil und achten Sie auf die Spaltspannung.
Hartmetall sollte mit einem neuen oder fast neuen Draht geschnitten werden, um eine durch Drahtverschleiß verursachte Verjüngung zu vermeiden.
Fügen Sie bei gestapelten Aluminiumteilen eine obere Schutzfolie hinzu, um die erste Schicht vor Beschädigungen durch die Kabeleinführung zu schützen.
Wichtigste Schlussfolgerung: Passen Sie Ihre Parameter an die Legierungsfamilie an und nicht an eine einzelne generische Einstellung. Titan- und Nickel-Superlegierungen erfordern kontrollierte Energie und disziplinierte Trimmdurchgänge, während Stahl und Aluminium höhere Vorschubgeschwindigkeiten belohnen.
Drahterodieren vs. CNC-Fräsen, Laserschneiden und Wasserstrahlschneiden
Vergleich von Drahterodieren mit konventionellen und thermischen Schneidverfahren für repräsentative Luft- und Raumfahrtteile
Kriterium
Drahterodieren
CNC-Fräsen
Laserschneiden
Abrasiver Wasserstrahl
Gratbildung
Keine
An den Rändern häufig
Leichte Schlacke
Keine
Werkzeugverschleiß
Draht verbraucht; kein fester Werkzeugverschleiß
Bedeutend bei harten Legierungen
Die Optik verschlechtert sich
Düsenverschleiß
Wärmeeinflusszone
Dünne Nachgussschicht
Minimal
Große WEZ
Keine
Gehärtetes Material
Ausgezeichnet
Schlecht bis mittelmäßig
Gut
Gut
Dünnwandige Integrität
Ausgezeichnet
Ablenkungsgefahr
Wärmeverformung
Gefahr durch Wasserdruck
Stapelschneiden
Ja
Selten
Ja, but HAZ between layers
Ja, but edges flare
Werkzeugkosten
Niedrig
Hoch für harte Materialien
Mäßig
Mäßig
Die wichtige Aussage dieser Tabelle ist nicht, dass die Drahterodiermaschine in jeder Zeile gewinnt. Bei großen Taschen aus weichem Material geht das Fräsen oft schneller, und bei sehr dicken Platten, bei denen die Oberflächenbeschaffenheit keine entscheidende Rolle spielt, wird Wasserstrahl bevorzugt. Drahterodieren eignet sich am besten, wenn das Teil dünn oder kompliziert ist, aus gehärtetem Material besteht oder in einem Stapel geschnitten wird, bei dem die Kantenqualität über viele Schichten hinweg identisch sein muss.
In der Praxis werden Luft- und Raumfahrtteile häufig durch Kombinationsverfahren hergestellt. Eine Komponente kann gefräst werden, um Schüttgut zu entfernen, wärmebehandelt und dann mit Draht in die endgültige Form geschnitten werden. Diese Hybridroute verkürzt die Zykluszeit und bewahrt die Präzision der härteabhängigen Merkmale. Da der Prozess nach der Ersteinrichtung unbeaufsichtigt abläuft, kann ein Bediener außerhalb der Hauptverkehrszeiten mehrere Maschinen beaufsichtigen, was die Maschinenauslastung verbessert.
Wichtigste Schlussfolgerung: Drahterodieren ist die richtige Wahl für dünne, komplizierte, gehärtete oder stapelgeschnittene Teile; Fräsen und Wasserstrahl sind nach wie vor die besseren Optionen für große Abtragungen weicher Materialien oder für dicke Bleche, bei denen die Endbearbeitung keine entscheidende Rolle spielt.
Toleranzen, Oberflächenbeschaffenheit und Oberflächenintegrität
Luft- und Raumfahrtzeichnungen kontrollieren drei oberflächenbezogene Eigenschaften: Maßhaltigkeit, Oberflächenrauheit und metallurgische Integrität. Drahterodieren löst diese Probleme hauptsächlich durch die Anzahl der Durchgänge. Der erste Durchgang ist der Rohschnitt; Jeder folgende Durchgang läuft mit geringerer Energie und einem Versatz, verbessert das Finish und entfernt den größten Teil der Neugussschicht. Das Steuersystem behält bei jedem Durchgang den gleichen Drahtweg bei, sodass sich zwischen den Durchgängen die Impulsenergie, der Versatz und die Vorschubgeschwindigkeit ändern.
Typische Multi-Pass-Strategie für Drahterodierteile in der Luft- und Raumfahrt
Pass
Zweck
Was verbessert sich
1. Durchgang
Schneller Materialabtrag – Form festlegen
Geometrie; Neufassungsschicht vorhanden
2. Durchgang
Halbfertig
Entfernt den größten Teil der Neufassungsschicht; reduziert Welligkeit
3. Durchgang
Finish
Endabmessung und Rauheit für viele Flugteile
4. Durchgang (optional)
Ultra-Finish
Dichtflächen und ermüdungskritische Kanten
Wie viele Durchgänge ein bestimmtes Teil benötigt und welches Finish erreicht werden kann, hängt von der Maschine, dem Material, der Werkstücksteifigkeit und den Generatoreinstellungen ab. Deshalb ist ein Schneidtest am eigenen Werkstück die praktische Möglichkeit, dies zu bestätigen. Als Referenz gilt für die von POOSN veröffentlichte Serienbasis eine Bearbeitungsgenauigkeit von 0,02 mm, in der neuesten Version bis zu ±0,012 mm, mit einer Oberflächenrauheit von bis zu Ra ≤ 1,2 μm.
Die Oberflächenintegrität ist der Faktor, der das Drahterodieren in der Luft- und Raumfahrt vom allgemeinen Drahtschneiden unterscheidet. Die neu gegossene Schicht – die weiße Schicht – ist ein dünner, wieder erstarrter Film, der nach einem groben Durchgang auf der Schnittkante zurückbleibt. In der industriellen Praxis wird oft berichtet, dass ein grober Schnitt je nach Impulsenergie eine weiße Schicht in der Größenordnung von 15 bis 30 μm hinterlässt; Ein Besäumschnitt bringt ihn typischerweise auf unter etwa 5 μm und ein feiner Enddurchgang noch einmal tiefer. Wenn diese Schicht Mikrorisse enthält, kann sie zu einer Ermüdungsstelle an einer Turbinenscheibe oder einer Strukturhalterung werden. Die praktische Konsequenz ist unabhängig von der genauen Zahl die gleiche: Ein zertifiziertes Luft- und Raumfahrtteil sollte normalerweise nach dem Rohschnitt mindestens einen Trimmdurchgang haben, und die akzeptable Grenze für die weiße Schicht sollte in der Bestellung oder auf der Zeichnung definiert werden.
Käufer sollten eine metallurgische Bewertung anfordern, wenn ein neuer Prozess oder ein neues Material qualifiziert ist. Die übliche Praxis besteht darin, das Teil zu zerlegen, den Querschnitt zu polieren und zu ätzen, die Kante unter einem Mikroskop zu untersuchen und das Ergebnis aufzuzeichnen. Die Bewertung wird Teil des Erstmusterprüfberichts und wird für die gesamte Laufzeit des Programms aufbewahrt.
Das Kegelschneiden hat eigene Auswirkungen auf die Oberflächenintegrität. Wenn der Draht schräg verläuft, ist der Entladungsweg auf einer Seite länger, was zu einer Veränderung der lokalen Oberfläche führt und zu einer stumpferen Kante am Innenradius führen kann. Maschinen, die für große Kegelwinkel ausgelegt sind, reduzieren dies, indem sie die Drahtführungen nahe am Werkstück halten und eine gleichmäßige Spülung auf beiden Seiten gewährleisten – ein Detail, das bei abgewinkelten Dichtungsflächen und ähnlichen Merkmalen wichtig ist. Wenn das Teil einen großen Konuswinkel erfordert, kann eine WEDM-Maschine mit großem Konus erforderlich sein; Bei Standardmaschinen ist die Konizitätsfähigkeit viel geringer.
Wichtigste Schlussfolgerung: Planen Sie jeden Drahterodierauftrag für die Luft- und Raumfahrt mit mindestens einem Beschnittdurchgang nach dem Rohschnitt, definieren Sie die akzeptable Grenze für die weiße Schicht in der Zeichnung oder Bestellung, bestätigen Sie die erreichbare Toleranz und schließen Sie den Schnitt mit einem Schneidtest an Ihrem eigenen Teil ab.
So wählen Sie eine Drahterodiermaschine für die Luft- und Raumfahrt aus
Drei Klassen von Drahterodiermaschinen sind in der Luft- und Raumfahrt üblich: Hochgeschwindigkeits-Drahterodiermaschine, Mittelgeschwindigkeits-Drahterodiermaschine und Drahterodiermaschine mit großer Konizität. Eine Maschine mit mittlerer Geschwindigkeit wird oft als geeignete Option für Flughardware angesehen, die enge Toleranzen und eine kontrollierte Oberflächenbeschaffenheit erfordert, da sie ein Gleichgewicht zwischen Genauigkeit, Beschaffenheit und Betriebskosten bietet. Hochgeschwindigkeitsmaschinen bleiben für die Grobzerspanung, die Werkzeugvorbereitung und die kostengünstigere Prototypenerstellung nützlich. Großkegelmaschinen werden dort eingesetzt, wo die Geometrie selbst einen steilen Winkel erfordert. Da die richtige Wahl vom Teilemix abhängt, sollte die Auswahl von der Arbeit ausgehen und nicht von einer einzelnen Spezifikationszahl.
Beginnen Sie mit dem Arbeitsumfang. Luft- und Raumfahrtteile können überraschend groß sein – ein Rahmenelement aus Titan kann beispielsweise einen Durchmesser von mehr als einem Meter haben –, aber die meisten Präzisionsteile passen bequem in einen mittelgroßen Umschlag. Die folgende Checkliste empfehlen wir beim Angebotsvergleich:
Listen Sie jede Teilefamilie mit ihrer Hüllgröße, ihrem Material, ihrem Kegelwinkel und ihrer erforderlichen Oberfläche auf.
Berechnen Sie die geschnittenen Meter pro Monat, um zwischen einer und zwei Maschinen zu entscheiden.
Stellen Sie sicher, dass die Maschine unbeaufsichtigt laufen kann, einschließlich zuverlässiger automatischer Drahteinfädelung.
Bitten Sie uns vor Auftragserteilung um einen Schnitttest anhand Ihres tatsächlichen Materials und Ihrer Geometrie.
Vergleichen Sie das Schulungsprogramm und die Reaktionszeit für Ersatzteile zwischen den Lieferanten.
Über die Maschinenklasse hinaus kommt es auf die Konfiguration an: eine hochpräzise Servoachse mit Glasmaßstab-Feedback, automatische Drahtspannungsregelung, eine dielektrische Kühleinheit für thermische Stabilität und ein wartungsfreundliches Filtersystem. Viele Käufer verlangen außerdem eine gespeicherte, nach Materialien geordnete Parameterbibliothek, damit Bediener die Einstellungen nicht für jede neue Legierung neu erstellen müssen. Bei einem hochpräzisen Drahterodiergerät handelt es sich nicht um eine Teilenummer; Dabei handelt es sich um eine Kombination aus mechanischer Ausrichtung, Kontrollqualität und der Fähigkeit des Bedieners, die Lückenbedingungen abzulesen.
Wichtigste Schlussfolgerung: Wählen Sie die Maschinenklasse aus Ihrem Teilemix und Arbeitsbereich aus, nicht aus einer einzelnen Spezifikationszahl, und überprüfen Sie die Konfigurationsdetails – Servo-Feedback, Drahtspannungssteuerung, Filterung und eine Materialparameterbibliothek –, die über die Genauigkeit in der Praxis entscheiden.