Drahterodieren für Automobilteile: Toleranzen, Maschinenauswahl, Lieferantenleitfaden
2026-09-21
Stellen Sie sich einen typischen Job vor. Ein Tier-1-Bremsenlieferant benötigt 240 gehärtete D2-Einsätze mit jeweils einer 0,6-mm-Dichtungsnut, die eine enge Breitentoleranz einhalten muss – und diese auch nach dem Härten auf 60 HRC halten muss. Sobald die Rohlinge ausgehärtet sind, kann die Fräszelle, die die Prototypen schneidet, die Nut nicht mehr halten, und für das Schleifen sind eine individuell geformte Scheibe und eine dreiwöchige Vorrichtung erforderlich. Dieser Hinweis in der Ecke einer Zeichnung ist es, der einen Auftrag auf eine Drahterodiermaschine überträgt.
Dieser Leitfaden richtet sich an diejenigen, die diese Entscheidung treffen: Werkzeugbauleiter, Prozessingenieure und Einkaufsteams, die Drahterodiermaschinen für Automobilwerkzeuge bewerten – Stanzwerkzeugeinsätze, Stempel, Formeinsätze, Hartmetall-Schneidwerkzeuge und EV-Laminierwerkzeuge. Es geht darum, wo der Prozess passt, welche Toleranzen er einhalten kann, wie sich die Maschinenklassen unterscheiden und was vor der Bestellung überprüft werden muss.
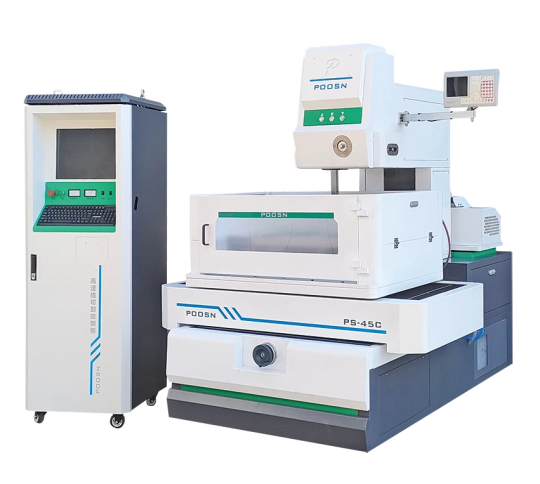
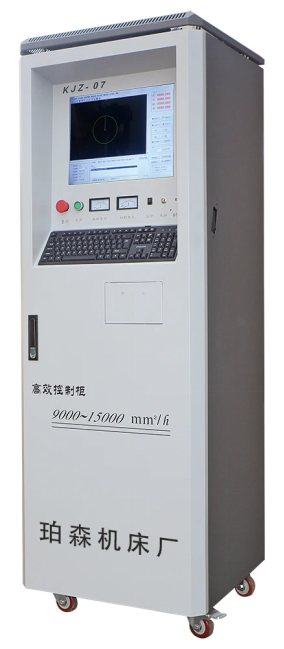
Mittelschnelle Drahterodiermaschine der PSC-Serie von POOSN mit CNC-Steuerschrank – Schneiden in mehreren Durchgängen für Präzisionswerkzeuge und gehärtete Einsätze.
Drahterodieren – auch Drahterodieren oder WEDM genannt – entfernt Material mit kontrollierten elektrischen Entladungen zwischen einer dünnen Drahtelektrode und dem Werkstück, das in entionisiertes Wasser getaucht oder gespült wird. Da der Draht das Teil nie berührt, stellen Härte, Wandstärke und Strukturgröße keine Hindernisse mehr dar: Gehärteter Stahl und Hartmetall, die keine Schneide bearbeiten kann, werden in einer Aufspannung auf die endgültige Größe geschnitten, ohne Schnittkraft und ohne mechanische Grate.
Die technische Frage ist nicht, ob eine Drahterodiermaschine das Teil herstellen kann. Normalerweise ist das möglich. Die Frage ist, welche Maschinenklasse, welchen Arbeitsbereich und welche Konizitätsfähigkeit der Auftrag tatsächlich benötigt – und der Erwerb von Fähigkeiten, die die Werkstatt niemals nutzen wird, ist der häufigste Grund für einen Fehlkauf.
Warum Drahterodieren für Automobilwerkzeuge verwendet wird
Vier Einschränkungen treiben Automobilwerkzeuge in Richtung WEDM, und sie treten normalerweise zusammen und nicht einzeln auf.
Härte nach Wärmebehandlung. Einsätze und Stempel sind durchgehärtet, aufgekohlt (typischerweise 0,6–1,2 mm Einsatztiefe) oder aus Hartmetall gefertigt, da sie Hunderttausende Hübe überstehen müssen. WEDM entfernt Material durch Funkenerosion und nicht mit einer Schneidkante, sodass eine gehärtete D2- oder SKD11-Wendeschneidplatte nach dem Härten auf Maß bearbeitet werden kann – ohne das Verzugsrisiko, das mit dem Fertigschleifen eines gehärteten Teils einhergeht.
Merkmalsgröße unterhalb des Fräserradius. Eine 0,6-mm-Dichtungsnut hat einen Eckenradius, den kein praktischer Schaftfräser erzeugen kann, und die gleiche Wand stoppt einen 0,4-mm-Injektorschlitz oder eine quadratische Innenecke. Der Draht ist das Werkzeug: Es gibt keinen zu kompensierenden Werkzeugeckenradius und keinen minimalen Innenradius, der über den Drahtradius plus Funkenstrecke hinausgeht.
Keine Schnittkraft. Dünnwandige Gehäuse, 0,8-mm-Rippen auf einer Strukturhalterung und lange, schlanke Kerne verformen sich unter Fräslasten. WEDM übt praktisch keine mechanische Kraft aus, sodass eine 0,5 mm dicke Wand ohne Unterstützung und ohne Rückfederung geschnitten werden kann.
Revisionshäufigkeit. Ein Prägestempel kann im Laufe eines Fahrzeugprogramms mehrmals geändert werden, wenn Facelifts, Ausstattungsvarianten und regionale Spezifikationen auf den Markt kommen. Beim WEDM handelt es sich dabei um eine Programmbearbeitung und nicht um eine neue Elektrode, Vorrichtung oder ein neues Formwerkzeug, was bei Arbeiten mit geringem bis mittlerem Volumen oft die langsamere Schnittgeschwindigkeit überwiegt.
Als Faustregel gilt: Wenn das Teil leitfähig, härter als etwa 45 HRC ist und ein Merkmal aufweist, das schmaler als 1 mm ist oder dessen Wand dünner als 1,5 mm ist, gehört das Drahterodieren von Anfang an zum Prozessweg und wird nicht als Rettungseingriff nach einem Fräsfehler hinzugefügt.
Gängige Automobilteile, Matrizen und Werkzeuge werden durch Drahterodieren geschnitten
Das sind die Anwendungen, die tatsächlich an der Maschine ankommen. Das Muster ist konsistent: Das Teil ist gehärtet, dünn oder für einen herkömmlichen Fräser geometrisch blockiert.
Nur typische Referenzwerte. Die tatsächlichen Ergebnisse hängen von der Maschinenkonfiguration, dem Material und der Dicke des Werkstücks, den Schnittparametern, der Anzahl der Durchgänge, den thermischen Bedingungen und der Prüfmethode ab. Diese Werte stellen keinen garantierten Wert für eine Maschine dar und dürfen nicht als vertragliche Toleranz angegeben werden.
Teilekategorie
Typisches Material
Typische Referenztoleranz
Grund für die Angabe von WEDM
Prägematrizeneinsätze, Stempel und Abstreifer
D2, SKD11, Cr12MoV, Hartmetall
0,003–0,008 mm
Nach dem Aushärten schneiden; kein Schleifverzug
Druckguss- und Spritzgusseinsätze
H13, 8407, S136
0,005–0,010 mm
Tiefe, schmale Rippen und eingezogene Wände
Schaltgabeln und Synchronisierungswerkzeuge
20MnCr5, SCM415
0,008–0,012 mm
Aufgekohlte Oberflächen sowie enge Winkelmerkmale
Dichtungsnuten im Bremssattel
Gusseisen, Aluminiumlegierung
0,008–0,015 mm
Nutbreite unterhalb des Fräserradius
Injektorsitze und Sprühöffnungen
Gehärteter, rostfreier Werkzeugstahl
0,003–0,006 mm
Rundheit und Oberflächenintegrität innerhalb einer Bohrung
Sensorgehäuse und Steckereinsätze
Messing, Berylliumkupfer
0,010–0,020 mm
Dünne Wände, die keine Klemmkraft aufnehmen können
Schneidwerkzeuge, Räumnadeln und Reibahlen aus Hartmetall
Wolframcarbid
0,003–0,008 mm
Härte übersteigt die wirtschaftliche Lebensdauer der Schleifscheibe
Blech- und Rotorformen für EV-Motoren
Hartmetall, gehärteter Werkzeugstahl
0,002–0,005 mm
Gratfreie Kanten und gestapelte Laminiergenauigkeit
Zwei Kategorien bezahlen die Maschine selbst. Der klassische Fall sind gehärtete Prägeeinsätze; EV-Laminierwerkzeuge wachsen am schnellsten, da sich dort ein Grat über Tausende von gestapelten Blechen vervielfacht und im fertigen Stator oder Rotor zu einem Kurzschluss führen kann. Durch Drahterodieren können gratfreie Kanten erzeugt werden, und zusätzliche Endbearbeitungsdurchgänge können die Dicke der Nachgussschicht deutlich reduzieren und die Oberflächenintegrität verbessern.
Geeignete Materialien für die Drahterodiermaschine im Automobilbereich
EDM wird oft als materialunabhängig bezeichnet, da es nur elektrische Leitfähigkeit benötigt. In der Praxis ändert sich in der Metallurgie immer noch die Schnittgeschwindigkeit, die Oberflächenintegrität und die Anzahl der erforderlichen Durchgänge – Unterschiede, die groß genug sind, um ein Angebot zu beeinflussen.
Einfachste Gruppe: Gutes Verhalten, sauberes Spülen, Einhaltung der Toleranz bei allen Durchgängen
Durch Mehrdurchgangsschnitte auf einer 40-mm-Wendeschneidplatte wird eine Oberfläche mit feinem Finish erzielt
Aufgekohlte und einsatzgehärtete Stähle
Eine harte Hülle über einem weicheren Kern erodiert unterschiedlich schnell; Der Draht bleibt im Gehäuse zurück und wird im Kern schneller
Schruppparameter reduzieren und Spülung prüfen; Ecken zeigen den Unterschied zuerst
Hartmetall
Schneidet gut, aber Mikrorisse und Kobaltverlust sind bei hoher Entladungsenergie ein echtes Risiko
Schruppen mit geringerer Energie plus ein oder zwei zusätzliche Trimmdurchgänge
Titan- und Nickellegierungen (Ti-6Al-4V, Inconel)
Schneiden Sie langsamer als Stahl bei gleicher Dicke; Risiko einer Neufassung der Ebene, wenn Schnitte übersprungen werden
Ein Minimum von drei Durchgängen ist üblich, wenn die Oberflächenintegrität von entscheidender Bedeutung ist
Aluminium- und Kupferlegierungen
Aluminium schneidet schnell, kann aber oxidieren; Kupfer und Messing leiten die Wärme ab und schneiden weniger effizient
Bieten Sie auch nicht den gleichen Stundensatz wie Werkzeugstahl an
Karbid- und Nickellegierungen sind die beiden Gruppen, bei denen das Einsparen eines Trimmdurchgangs eine falsche Ersparnis darstellt, da der Schaden Wochen später als Absplitterung oder Ermüdungsriss und nicht als unmittelbarer Maßfehler auftritt.
Welche Toleranzen kann Drahterodieren einhalten?
Die auf einer Zeichnung aufgedruckte Toleranz und die Toleranz, die ein Betrieb in der Produktion einhalten kann, sind zwei verschiedene Zahlen. Das meiste Volumen an Automobilwerkzeugen liegt im mittleren Bereich des praktischen Bereichs, und genau dort ist die Wirtschaftlichkeit der Drahterodiermaschine am günstigsten.
Gehärtete Matrizen- und Formeinsätze sitzen am engsten Ende, da der Stanz- und Besäumspiel die Grathöhe und die Matrizenlebensdauer direkt bestimmt. Um dieses Band zu erreichen, sind eine Maschine der Präzisionsklasse, eine kontrollierte Umgebung und drei oder mehr Durchgänge erforderlich.
Einspritzsitze werden in der Regel durch Rundheit und Oberflächenbeschaffenheit und nicht durch die absolute Größe bestimmt – ein wichtiger Unterschied beim Verfassen einer Kaufspezifikation.
Schaltgabel- und Synchronisierungswerkzeuge liegt in einem Bereich, den eine mittelschnelle Maschine mit zwei Schnittdurchgängen bequem und wiederholbar bewältigt.
Dichtungsnuten im Bremssattel Bei den meisten Maschinenklassen handelt es sich in der Regel um einen Schruppdurchgang plus einen Entgratdurchgang.
Strukturelle Halterungen und Verstärkungen sind die lockerste Kategorie, bei der in der Regel ein Hochgeschwindigkeitsschnitt in einem Durchgang ausreicht, sofern die Anforderungen an die Kantenqualität nichts anderes vorschreiben.
Unterhalb des Feinbearbeitungsbereichs geht die Kostenkurve steil nach oben: Sie benötigen eine temperaturkontrollierte Umgebung, drei oder mehr Durchgänge, einen langsameren Drahtvorschub und ein Maß an Bedienerdisziplin, das nicht jede Werkstatt über drei Schichten hinweg aufrechterhalten kann. Der ehrliche Konkurrent am Ende ist das Laser- oder hochauflösende Plasmaschneiden anstelle des Fräsens.
Die wertvollste Angewohnheit in diesem Geschäft ist es, die vom Kunden tatsächlich benötigte Toleranz von der auf der Zeichnung aufgedruckten Toleranz zu trennen. Zitate können sich verdoppeln, wenn ein allgemeiner Hinweis, der für eine funktionale Oberfläche geschrieben wurde, auf eine Oberfläche angewendet wird, die niemals ein anderes Teil berührt.
Hochgeschwindigkeits-, Mittelgeschwindigkeits- und Großkonus-Drahterodiermaschine
Hochgeschwindigkeits-Drahterodieren , oft auf der DK77-Plattform basierend, liefert die niedrigsten Kosten pro Quadratmillimeter Schnitt. Es ist die richtige Antwort für Halterungen, Unterlegscheiben, einfache Stanzungen und alle Arbeiten, bei denen ein lockereres Band akzeptabel ist.
Mittelgeschwindigkeits-Drahterodiermaschine liegt zwischen Hochgeschwindigkeits- und Präzisionsmaschinen. Es verfügt über ein kontrolliertes Mehrdurchgangsschneiden und einen steiferen Drahtantrieb, und diese Kombination ist es, die das erreichbare Band vom losen Ende zum Feinfinish-Ende bewegt – ein Grund dafür, dass Maschinen mit mittlerer Geschwindigkeit häufig für den Werkzeugbau in der Automobilindustrie eingesetzt werden. Die Kosten pro Schnitt sind höher als bei einer Hochgeschwindigkeitsmaschine, aber sowohl die Ausschussrate als auch die manuellen Endbearbeitungsstunden sinken.
Schneiden in mehreren Durchgängen ist eher eine Fähigkeit als eine Maschinenklasse: ein Schruppdurchgang, gefolgt von einem oder mehreren Trimmdurchgängen mit zunehmend geringerer Entladungsenergie. Jede Maschine mit mittlerer Geschwindigkeit und Präzision unterstützt dies und liefert sowohl die engeren Toleranzen als auch die feinere Oberflächengüte, die Automobilspezifikationen erfordern – ein Schnitt in einem Durchgang erreicht dies nie. Bestätigen Sie die Anzahl der Trimmdurchläufe an den Kontrollstützen, bevor Sie sich etwas anderes ansehen, da diese Zahl den Boden auf die erreichbare Toleranz festlegt.
Präzisions-Drahterodiermaschinen , die die engsten Bänder mit kleinerem Draht halten, sind vor allem für EV-Laminierwerkzeuge, Einspritzwerkzeuge und Hartmetallarbeiten gerechtfertigt, bei denen die Anforderungen an Toleranz und Oberflächenintegrität wirklich eng sind. Sie kosten deutlich mehr und benötigen eine kontrollierte Umgebung.
Kaufen Sie die Klasse, die das Toleranzband abdeckt, das Sie tatsächlich benötigen, und nicht die engste Zeichnung in der Datei, da der Preisunterschied zwischen den Klassen weitaus größer ist als der Unterschied in der erreichbaren Qualität bei gewöhnlichen Automobilarbeiten.
So wählen Sie die richtige Drahterodiermaschine für Automobilwerkzeuge aus
Die Auswahl funktioniert besser anhand des Teils als anhand eines Katalogs. Führen Sie diese Kette der Reihe nach aus:
Teilegröße und Gewicht – legt den Arbeitsbereich und die Tischbelastung fest und schließt normalerweise Maschinen aus, bevor irgendetwas anderes dies tut.
Material und Härte – legt die Übergabestrategie fest und legt fest, ob eine Parameterbibliothek von Grund auf erstellt werden muss.
Toleranz und Verarbeitung sind wirklich wichtig – legt die Maschinenklasse fest und ob eine kontrollierte Umgebung erforderlich ist.
Konisch — Formschrägen, Reliefs oder schräge Wände entscheiden darüber, ob überhaupt eine kegelfähige Maschine erforderlich ist.
Monatlich geschnittene Meter — entscheidet zwischen einer Maschine und zwei.
Die folgende Tabelle ist ein Ausgangspunkt, keine Spezifikation.
Wenn Ihr Job ist
Beginnen Sie mit
Gehärtete D2/SKD11-Einsätze mit ca. 20–30 µm
Hochgeschwindigkeitsmaschine der DK77-Serie
Präzisionswerkzeuge, die eine strengere Maßkontrolle und ein feineres Finish erfordern
Mittelschnelle Maschine der PSC-Serie
Allgemeine Präzisionswerkzeuge, bei denen die Kosten pro Teil dominieren
DK-BC-Serie
Schräge Wände, Formschräge oder tiefe Verjüngung
Serie mit großem Konus (DKD).
Die Empfehlung hängt immer noch vom Teil ab, und der zuverlässige Weg, dies zu klären, ist ein Schneidtest an Ihrem eigenen Material und nicht ein Vergleich der Katalogabbildungen.
Kegelschneiden für eckige Matrizen und Formen
Matrizen und Formen in der Automobilindustrie haben selten gerade Wände: Formschrägen, Freiwinkel und Matrizenöffnungen, die sich von der Schneidkante nach unten in die Freiraumzone verjüngen, erfordern alle eine Neigung des Drahtes.
Konisch capability is always quoted at a specified workpiece height , und der erreichbare Winkel nimmt ab, je höher das Teil wird. Eine Maschine, die für einen bestimmten Winkel in einer Z-Höhe ausgelegt ist, hält ihn nicht unbedingt in einer anderen.
Geben Sie die Verjüngung sowohl nach Winkel als auch nach maximaler Abweichung bei einer angegebenen Höhe an. Die Abweichungszahl – nicht der maximale Winkel – entscheidet darüber, ob eine Matrize sauber zusammengebaut wird, und diese Zahl fehlt in den meisten Angeboten.
Großkonische Maschinen Verwenden Sie eine unabhängige U/V-Achsensteuerung mit einem speziellen Konuskopf, damit Spülung und Spannung beim Kippen des Drahtes konstant bleiben. Andernfalls verschlechtern sich sowohl die Schnittqualität auf der konischen Fläche als auch die Eckengenauigkeit.
Konisch is not free. Bei geraden Durchgangslöchern, Hartmetallrohlingen und einfachen Stempeln erhöht es die Kosten ohne jeglichen Nutzen; Wenn die Zeichnung keine Schräge, kein Relief oder keine abgewinkelte Wand aufweist, lassen Sie sie von der Spezifikation weg.
Die Modelle mit großem Konus von POOSN sind bis zu ±45° spezifiziert.
POOSN-Drahterodiermaschinen für Automobilwerkzeuge
POOSN ist die Drahterodiermarke von Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. Das Werk stellt seit drei Jahrzehnten Drahterodiermaschinen in vier Familien her – PS-, PSC-Mittelgeschwindigkeits-, DK-Hochgeschwindigkeits- und Großkegelschneidemaschinen – und exportiert als Direkthersteller und nicht als Handelsunternehmen nach Südostasien, Westasien, Europa und Amerika.
Nur Funktionen auf Serienebene. Modellumschläge, Verfahrwege, Tischlasten und Konizitätswerte ändern sich je nach Konfiguration und müssen anhand des aktuellen Datenblatts für das von Ihnen angebotene Modell bestätigt werden.
Serie
Am besten für
Kernpunkt
PSC-Serie (PSC35C / PSC45C / PSC50C / PSC60C)
Präzisionswerkzeuge für die Automobilindustrie
Mehrdurchgangsschneiden bei mittlerer Geschwindigkeit; Genauigkeit und Verarbeitung
DK-BC-Serie
Allgemeine Präzisionswerkzeuge
Gleichgewicht zwischen Geschwindigkeit und Kosten; Wiederholpositioniergenauigkeit von 0,002 mm
DK77-Serie
Grobzerspanung und allgemeine Bearbeitung von Werkzeugen
Kostengünstiges Schneiden von gehärtetem Material
Serie mit großem Konus (DKD).
Konisched dies and molds
Kegelschneiden mit großem Winkel, bis zu ±45°
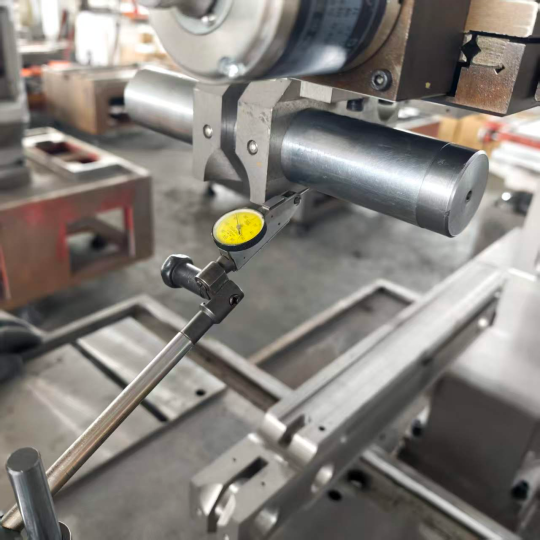
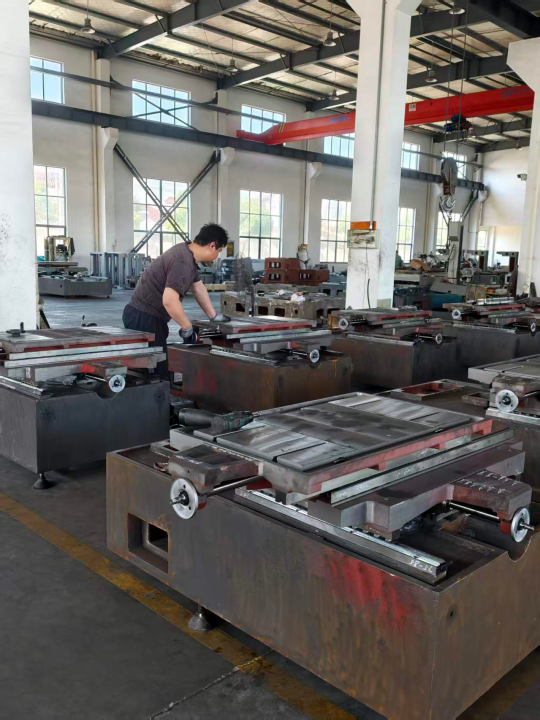
Drahterodiermaschinen der POOSN-Reihe. Maschinenmontage und Führungsarbeiten in der POOSN-Werkstatt, durchgeführt vor der endgültigen Ausrichtung.
Wie POOSN die Genauigkeit von Drahterodiermaschinen überprüft
Es ist einfach, einem Käufer zu sagen, er solle „nach einem Laserinterferometer-Bericht fragen“. Es ist sinnvoller zu zeigen, was in der Werkstatt passiert. Dies ist die Verifizierungskette hinter einer POOSN-Maschine:
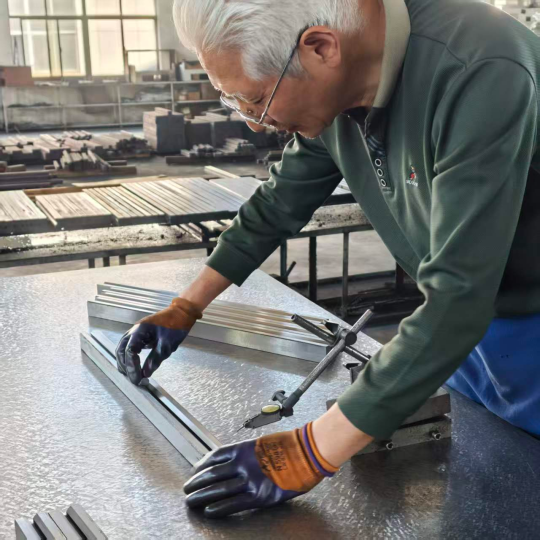
Sattelplattenverfahren — 12 Stunden Temperierung, 24 Stunden natürliche Abkühlung und manuelle Spannungsentlastung, sodass die Geometrie über Jahre hinweg erhalten bleibt und nicht nur beim Abnahmetest.
Montage und Ausrichtung gegen eine mechanische oder Laser-Referenz, wobei die Führungsgenauigkeit in der Werkstatt kontrolliert und nicht am Ende der Linie korrigiert wird.
Die Positionierungsgenauigkeit wurde vor dem Versand mit einem Laserinterferometer gemessen , mit dem dem Kunden ausgehändigten Prüfbericht.
Drei Inspektionstore – Teileeingang, Montageprozess und endgültiger Vorversand – abgedeckt durch acht Vollzeit-Qualitätsinspektoren.
Abgestimmtes Steuerungssystem — KJZ-07, ZHZK-03, CHK.CNC.SYS oder SN-10000, je nach Maschine.
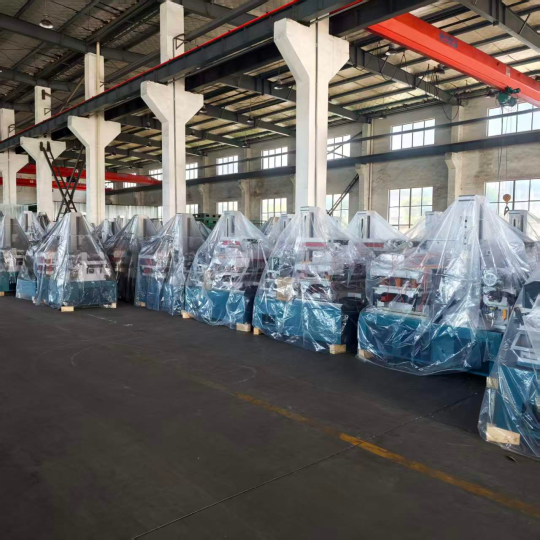
Maßhaltigkeitskontrolle während der Montage. Die Laser-Interferometer-Prüfung der Positioniergenauigkeit ist ein separater, dokumentierter Test vor dem Versand. POOSN CNC-Schaltschrank – die Steuerung ist auf die Maschine abgestimmt und bei Exportaufträgen in englischer Sprache dokumentiert. Zusammengebaute, getestete und für den Versand vorbereitete Maschinen – der Punkt, an dem der Genauigkeitsbericht mit der Maschine versendet wird.
Sie sind sich nicht sicher, ob Hochgeschwindigkeits-, Mittelgeschwindigkeits- oder Großkonus-WEDM für Ihre Automobilwerkzeuge geeignet ist? Senden Sie uns die Teilegröße, das Material, die Dicke und die Toleranzen, auf die es tatsächlich ankommt, und wir erhalten statt einer Katalogseite eine Maschinenempfehlung.
Drahterodieren vs. Fräsen, Laserschneiden, Schleifen und Senkerodieren
Der Vergleich, auf den es ankommt, ist nicht der abstrakte Vergleich zwischen Drahterodieren und Fräsen. Dabei geht es darum, welcher Prozess eine konforme Funktion zu den niedrigsten Vollkosten für ein bestimmtes Material liefert.
Referenzbereiche zum Prozessvergleich, keine Spezifikation einer Maschine. Die tatsächlichen Ergebnisse hängen von Material, Dicke, Werkzeug, Parametern und Prüfmethode ab.
Prozess
Härtegrenze
Referenztoleranz
Eckenradius
Beste Passform im Automobilbereich
Drahterodieren
Jedes leitfähige Material, unabhängig von der Härte
Flache Flächen, zylindrische Außen- und Innendurchmesser
Laserschneiden ist ein Vergleich, den es zu erweitern gilt, da es häufig als Ersatz für Hochgeschwindigkeits-WEDM bei Automobilzuschnitten vorgeschlagen wird. Der Laser gewinnt bei flachen Blechen, bei denen die Toleranz gering ist und der Kantenzustand unkritisch ist. Sie verliert, sobald das Teil dicker wird, sobald die Wärmeeinflusszone inakzeptabel wird oder sobald die Toleranzanforderung deutlich unter 0,05 mm sinkt. Bei gehärteten Werkzeugen bei 60 HRC ist Laser nicht im Gespräch.
Schleifen und Drahterodieren überschneiden sich bei Werkstücken aus gehärteten Gesenken, und die Aufteilung ist unkompliziert: Beim Schleifen werden flache Flächen und zylindrische Merkmale schneller und kostengünstiger bearbeitet, während beim WEDM Innenprofile, schmale Schlitze, scharfe Innenecken und alles, was eine maßgeschneiderte Formscheibe erfordert, verarbeitet werden. Die meisten Werkstätten für Kfz-Werkzeuge betreiben beides und leiten die Arbeiten entsprechend ein.
Nur wenige Prozesse vereinen unbegrenzte Werkstückhärte, Toleranzen im niedrigen Mikrometerbereich und keine Schnittkraft – weshalb gehärtete Automobilmatrizen und dünnwandige Werkzeuge trotz der langsameren Schnittgeschwindigkeit immer wieder zum Drahterodieren zurückkehren.
So bewerten Sie einen Hersteller oder Lieferanten von Drahterodiermaschinen
Automobilkunden prüfen ihre Werkzeuglieferkette, und dieser Druck überträgt sich auf denjenigen, der die Maschine liefert. Eine Maschine, die in einer Demo gut schneidet, aber über keinen Ersatzteilkanal, keine Serviceverpflichtung und kein Verfahren zur erneuten Zertifizierung der Genauigkeit verfügt, wird innerhalb von achtzehn Monaten zu einem Produktionsengpass. Fordern Sie Folgendes schriftlich an:
Gemessene Genauigkeit der spezifischen Einheit , wobei die Testmethode benannt ist – ein Laserinterferometer-Bericht über die tatsächliche Maschine, keine Katalogzahl für die Modellreihe.
Die Anzahl der Trimmdurchläufe durch die Kontrollstützen – Dies legt den Boden für die erreichbare Toleranz fest, und diese Frage vergessen die meisten Käufer zu stellen.
Lieferzeiten für Ersatzteile für die Artikel, deren Produktion eingestellt wird : Stromversorgungsplatinen, Drahtspannmotoren, UV-Achsenantriebe und Steuerungskomponenten. Eine schriftlich zugesagte Vorlaufzeit ist mehr wert als ein niedrigerer Maschinenpreis.
Parameterunterstützung für Ihren Materialmix – Ausgangspunkte für Hartmetall, aufgekohlten Stahl und gegebenenfalls Titan- und Nickellegierungen in den von Ihnen tatsächlich gemessenen Dicken.
Ein Schnitttest an Ihrem eigenen Material , mit dem Prüfbericht und dem verwendeten Parametersatz.
Ein Maschinenabnahmetest An einem Teststück, das Ihre Geometrie darstellt, messen Sie die Kantenbeschaffenheit, das Eckenverhalten und den Konuswinkel.
Englische Dokumentation — Bedienungsanleitung, elektrische Zeichnungen, Parameterliste und Kontrolldokumentation.
Elektrische Konfiguration — Spannungs-, Phasen- und Anschlussanforderungen für Ihre Anlage sowie die Liste der elektrischen Komponenten.
Unterstützung des Steuerungssystems – Controller und Version, wie Aktualisierungen und Ersatzteile gehandhabt werden und ob die Maschine zum Ausführen oder Aktualisieren auf eine Internetverbindung angewiesen ist.
Schulung, Exportdokumentation und Anpassung — was enthalten ist und in welcher Sprache; Verpackungs-, Verlade- und Zolldokumente für Ihren Bestimmungsort; und ob das Werk Vorrichtungen, höhere Gehäuse, einen erweiterten Z-Verfahrweg oder die Integration von Automatisierungszellen statt nur Katalogmaschinen liefern kann.
Bevor Sie die Preise vergleichen, normalisieren Sie die Angebote: Addieren Sie die Verbrauchsmaterialien für das erste Jahr, das Ersatzteilrisiko, das sich aus den angegebenen Lieferzeiten ergibt, und den Wert der angebotenen Parameter und Schulungsunterstützung. Maschinen, deren Kaufpreis sich deutlich unterscheidet, können sich unter Berücksichtigung dieser Faktoren völlig umkehren. Für den Automobilwerkzeugbau ist die Lieferantenbeziehung wichtiger als die Maschinenspezifikation, denn eine dokumentierte Vorlaufzeit und eine fertige Parametertabelle sorgen dafür, dass die Maschine im dritten Jahr produziert.
Benötigen Sie vor der Bestellung einen Schnitttest? Senden Sie uns Ihre Zeichnung und Materialspezifikation, wir schneiden das Teil zu und senden es mit dem Messergebnis zurück.
Kosten, Verbrauchsmaterialien und Wartung für die Drahterodiermaschine im Automobilbereich
Die Kosten pro Teil werden von drei Variablen dominiert: Schnittlänge, Werkstückhöhe und Anzahl der Durchgänge. Ein Schnitt in zwei Durchgängen an einem 40-mm-Stahleinsatz nimmt wesentlich mehr Maschinenzeit in Anspruch als ein Schnitt in einem Durchgang an derselben Geometrie, und die Steigerung ist fast ausschließlich auf die Maschinenzeit und nicht auf den Drahtverbrauch zurückzuführen.
Die Drahtkosten hängen davon ab, wie die Maschine sie verwendet: Wenn der Draht wiederverwendet wird, bis er reißt oder der Durchmesser unter den nutzbaren Schwellenwert fällt, ist er ein untergeordneter Kostenfaktor, und wenn er nur einmal verwendet wird, wird der Verbrauch zu einem sichtbaren Posten. Wie dem auch sei, bei typischen Zuschnittlängen im Automobilbereich macht Draht in der Regel nur einen kleinen Teil der gesamten Teilekosten aus, sodass die Optimierung der Anzahl der Beschnittdurchgänge wichtiger ist als der Kauf billigerer Drähte.
Zu den Verbrauchsmaterialien zählen neben Draht auch dielektrische Filter, Harz, Düsen und Führungsbaugruppen. Die Lebensdauer eines Guides wird am häufigsten unterschätzt : Bei einer Dreischichtmaschine sollten die oberen und unteren Führungen monatlich überprüft und regelmäßig und nicht bei Ausfall ausgetauscht werden, da eine verschlissene Führung als Konusfehler auftritt, der sich allmählich einschleicht und leicht zu übersehen ist, bis Teile die Inspektion nicht mehr bestehen.
Eine kurze Schichtroutine verhindert das meiste:
Reinigen Sie die dielektrischen Filter nach Zeitplan und nicht nach Alarm.
Überprüfen Sie die Drahtspannung wöchentlich mit einem Messgerät und nicht nach Gehör.
Überprüfen Sie die Positionierungsgenauigkeit regelmäßig, da sich die thermische Drift unsichtbar am Teil ansammelt.
Halten Sie die dielektrische Leitfähigkeit innerhalb des vom Maschinenbauer angegebenen Bereichs – Leitfähigkeitsdrift verändert die Funkeneigenschaften und damit die Toleranz.
Protokollieren Sie jeden Führungsaustausch.
In einer Dreischichtzelle verhindern der geplante Führungsaustausch und die Kontrolle der dielektrischen Leitfähigkeit mehr Ausschuss als jedes Bedienerschulungsprogramm, da sich beide Fehler langsam entwickeln und an einem einzelnen Teil nicht sichtbar sind.
Häufig gestellte Fragen zum Drahterodieren im Automobilbereich
Welche Toleranzen kann Automobil-WEDM in der Produktion einhalten?
Es hängt mehr von der Durchlaufstrategie und der Betriebsumgebung als von der Maschinenmarke ab: Eine mittelschnelle Maschine mit zwei oder drei Durchgängen bewältigt die Mitte des praktischen Bereichs wiederholt, eine Präzisionsmaschine in einer kontrollierten Umgebung erreicht das knappe Ende und eine Hochgeschwindigkeitsmaschine mit einem Durchlauf deckt das lose Ende ab. Die oben genannten Referenzbänder beschreiben typische Anforderungen, keine garantierten Werte.
Kann Drahterodieren ein einsatzgehärtetes oder aufgekohltes Teil schneiden?
Ja. Das aufgekohlte Gehäuse und der weichere Kern erodieren leicht unterschiedlich schnell. Reduzieren Sie daher die Schruppparameter und prüfen Sie die Spülung sorgfältig. An den Ecken erkennt man den Unterschied zuerst, und die übliche Lösung besteht in einem langsameren Schruppdurchgang und einem zusätzlichen Trimmdurchgang.
Ist Hochgeschwindigkeits- oder Mittelgeschwindigkeits-WEDM besser für Automobilwerkzeuge geeignet?
Mittlere Geschwindigkeit ist die übliche Wahl, wenn die Arbeit enge Toleranzen und ein kontrolliertes Finish erfordert, da das Schneiden in mehreren Durchgängen und ein starrer Drahtantrieb das Band weitaus besser halten. Hochgeschwindigkeit ist nach wie vor die bessere Wahl für Halterungen, Unterlegscheiben und einfache Stanzen, bei denen das lose Band akzeptabel ist und die Kosten pro Teil dominieren.
Kann Drahterodieren Automobilteile in großen Mengen produzieren?
Drahterodieren machines are best described as production tooling rather than production parts equipment. One machine can run unattended through the night on a stack of die inserts, and a cell of three or four can serve a full tool room. For consumer parts in hundreds of thousands of pieces, wire EDM makes the die, not the part.
Welcher Draht sollte für Kfz-Werkzeugarbeiten spezifiziert werden?
Geben Sie den Drahttyp und -durchmesser an, auf dem die Parameterbibliothek des Herstellers für Ihr Material und Ihre Dicke basiert, und bestätigen Sie dies schriftlich. Beschichtete Sorten werden häufig verwendet, um die Bündigkeit und Kantenqualität bei Besäumdurchgängen zu verbessern. Bei Hochgeschwindigkeitsmaschinen mit hin- und hergehendem Draht bleibt Molybdändraht der Standard.
Was sollte vor der Bestellung einer Drahterodiermaschine für die Automobilindustrie überprüft werden?
Die Anzahl der Trimmdurchläufe durch die Kontrollstützen, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Fordern Sie einen Schneidtest an
Ein Werkzeugbau, der Stanz-, Brems-, Getriebe- und EV-Programme bedient, benötigt in der Regel eine Maschine mit mittlerer Geschwindigkeit für die Arbeit an engen Stellen und eine oder zwei Maschinen mit hoher Geschwindigkeit für die Arbeit an großen Stückzahlen sowie die Fähigkeit zur Konizität, wenn Gesenkarbeiten Teil der Mischung sind. Das Senden einer Zeichnung mit dem Material, der Härte, der Dicke und den tatsächlich wichtigen Toleranzen ist der schnellste Weg, eine nützliche Maschinenempfehlung zu erhalten, statt einer Katalogseite – die Antwort ändert sich normalerweise, sobald das tatsächliche Toleranzband von den allgemeinen Hinweisen getrennt wird.